Støbestålspole brugt i kobberstrimmelvalsemaskine i ikke-jernholdig industri
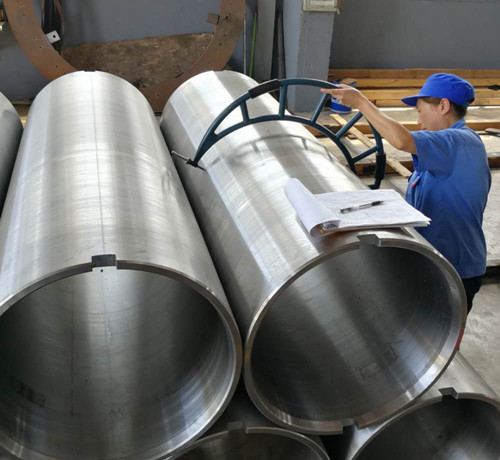
GW Precision fremstiller specialfremstillede stålspoler til valseudstyr til ikke-jernholdige metaller. Det repræsentative produkt er en 35CrMoV centrifugal støbt stålspole med specifikation 665 × 605 × 1900 mm. Almindelige ydre diametre omfatter Ø665, Ø609, Ø588, Ø572, Ø565, Ø562, Ø560, Ø552, Ø540 og Ø482 mm, med længder fra 1000 mm til 3000 mm. Den indre diameter er ikke begrænset og kan fremstilles i henhold til kundens tegninger og udstyrskrav. Cirka 80 % af GW Precisions værktøjsmaskiner er CNC-udstyr, der understøtter bearbejdning af store specialfremstillede komponenter.
- GW Precision
- Kina, Luoyang
- Kontraktbestemmelse
- Årlig kapacitet for stålspolen er 4000 stykker
- Information
Støbestålspole til kobberstrimmelvalsemaskine
De35CrMoV stålspoleer designet til krævende anvendelser i kobberbåndvalsemaskiner og andet udstyr til bearbejdning af ikke-jernholdige metaller. 35CrMoV giver en kombination af høj styrke, slidstyrke og udmattelsesmodstand. Ifølge de leverede anvendelsesdata kan materialet opretholde høj styrke ved ca.500–600°CVanadiumkarbid (VC) og kromkarbid (Cr₇C₃) bidrager til slidstyrken, mens god varmeledningsevne og sejhed er med til at reducere risikoen for termisk spændingsrevnedannelse under gentagne temperaturændringer.
Centrifugalstøbning
GW Precision bruger kontrolleret smeltnings- og støbeteknologi tilstøbt stålspoleProduktionsudstyr inspiceres omhyggeligt for at sikre en pålidelig og ensartet kemisk sammensætning.Centrifugalstøbningbruges til at forbedre strukturel kompakthed og ensartethed i de mekaniske egenskaber, samtidig med at de indre og ydre overflader kontrolleres mod defekter såsom revner, slaggeindeslutninger, porer og sandhuller. Dette giver et stabilt fundament for efterfølgende varmebehandling og præcisionsbearbejdning.
Varmebehandling og overfladeforstærkning
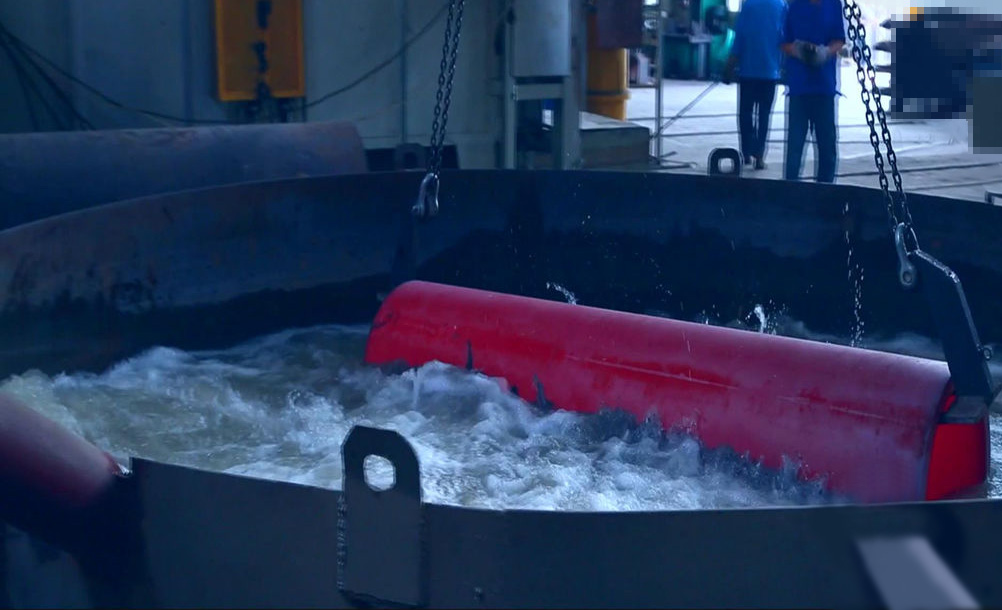
For specifikke krav til mekaniske egenskaber modtager stålspolen kontrolleret varmebehandling. Den specificerede proces er850°C oliekølende + 550°C højtemperaturhærdning i 4 timer, med en målkernehårdhed påHRC 28–32at balancere styrke og sejhed.
For højere slidstyrke på overfladen,ion-nitreringkan give overfladehårdhed≥HV900med et penetrationslag af0,3–0,5 mmAlternativt kan laserslukning selektivt hærde kontaktfladen tilHRC55–60, med deformation nedenfor0,03 mm.
Præcisionsbearbejdning og inspektion
GW Precision har cirka80% CNC-maskiner, hvilket forbedrer dens kapacitet til skræddersyet præcisionsbearbejdning. Almindelige ydre diametre inkludererØ665, Ø609, Ø588, Ø572, Ø565, Ø562, Ø560, Ø552, Ø540 og Ø482 mm, med længder fra1000 mm til 3000 mmDen indre diameter er ikke begrænset og kan fremstilles i henhold til kundens tegninger og udstyrskrav. Den repræsentative specifikation er665 × 605 × 1900 mm.
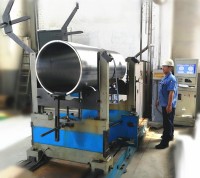
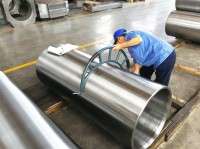
Inspektionen omfatter dimensionsinspektion og, hvor det er nødvendigt, prøvning af mekaniske egenskaber efter varmebehandling. En dynamisk afbalanceringsmaskine til ringbånd kan levere100% dynamisk afbalanceringstesttil roterende stålspoleprodukter. Erfarent emballeringspersonale og etablerede emballeringsmetoder anvendes også til at beskytte færdige produkter under opbevaring og transport.
Vedcentrifugalstøbning, varmebehandling, CNC-præcisionsbearbejdning og dynamisk afbalanceringsinspektion, GW Precision leverer skræddersyedestålspoleløsninger til valsemaskiner til kobberbånd. Materiale, dimensioner, varmebehandlingstilstand, overfladeforstærkning og inspektionskrav kan justeres i henhold til kundens tegninger og faktiske driftsforhold.