



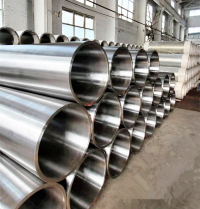
Støbestålspole brugt i valsemaskine af kobberfolie
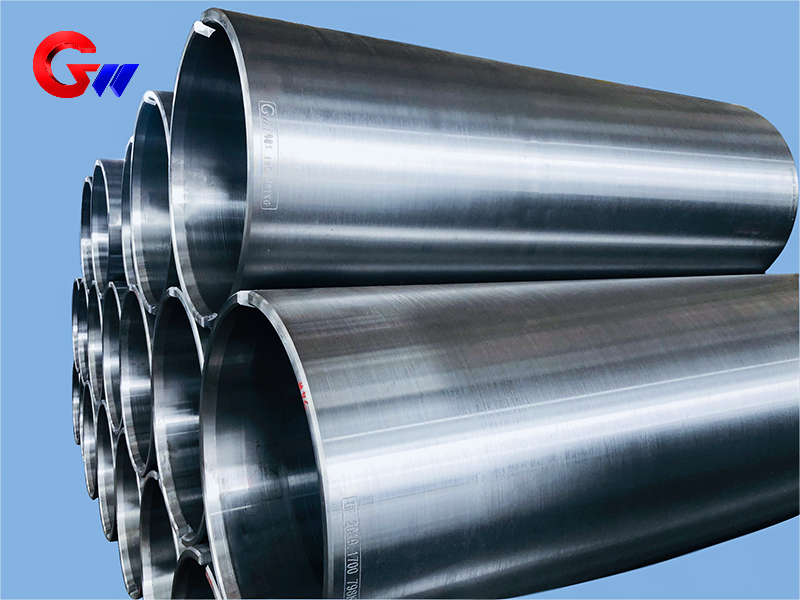
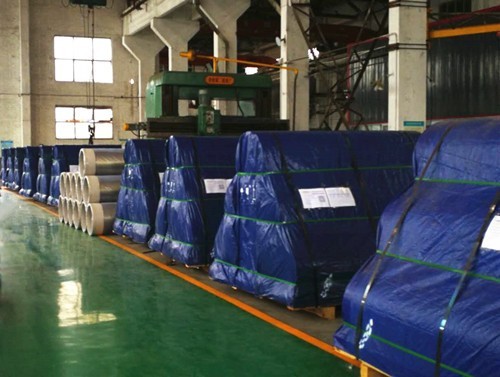
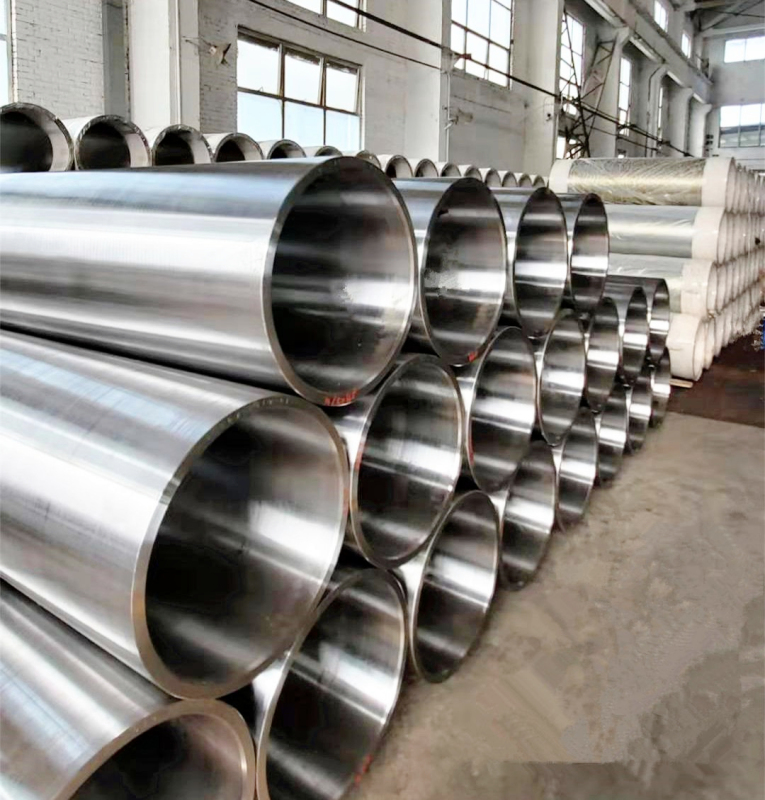
35CrMoV støbt stålbøsning til kobberfolievalseværker, fremstillet med centrifugalstøbning, varmebehandling, dedikeret hulboring, præcisions-CNC-bearbejdning og 100% dynamisk afbalanceringsinspektion. Tilpassede specifikationer omfatter 565×505×1600 mm og 665×605×2000 mm, med mekaniske egenskaber og geometriske tolerancer kontrolleret i henhold til kundens krav.
- GW Precision
- Kina, Luoyang
- Kontraktbestemmelse
- Årlig kapacitet for stålspolen er 4000 stykker
- Information
Støbestålspole brugt i valsemaskine af kobberfolie
| Støbt stålspole | Materiale | Specifikation |
| Bruges i valsemaskine af kobberfolie | 35CrMoV | 565*505*1600 |
| 35CrMoV | 665*605*2000 |
Stålhylsteret er en stor præcisionsmekanisk komponent, der anvendes i kobberfolievalseværksudstyr. GW Precision fremstiller tilpassede stålhylstre i henhold til kundens tegninger, materialekrav, dimensionstolerancer og geometriske nøjagtighedskrav. For dette produkt,35CrMoV legeret stålanvendes som materiale, med tilgængelige specifikationer for565×505×1600 mmog665×605×2000 mm.
Fremstillingsprocessen kombinerer kontrolleret smeltning og støbning, centrifugalstøbning, varmebehandling, dedikeret hulboring, præcisions-CNC-bearbejdning og dynamisk afbalanceringsinspektion. Det komplette processystem udvikles gennem løbende forbedringer for at kontrollere koncentriciteten, cylindriciteten, symmetrien og den dynamiske balance af støbestålsmuffen.
35CrMoV materiale og mekaniske egenskaber
35CrMoV støbestålsmuffen varmebehandles ved bratkøling og anløbning for at opnå de nødvendige mekaniske egenskaber. De typiske ydelsesindikatorer efter varmebehandling omfatter hårdhed, trækstyrke, flydespænding, forlængelse, slagstyrke og højtemperaturhårdhed.
De typiske mekaniske egenskaber er:
Hårdhed: HRC 48–52 ved stuetemperatur, testet af Rockwell-hårdhed i henhold tilASTM E18.
Trækstyrke: 1500–1800 MPa ved stuetemperatur, testet i henhold tilASTM E8.
Flydespænding: 1200–1400 MPa.
Forlængelse: 10–15%, baseret på en50 mm målelængde.
Slagstyrke: 20–40 J/cm², testet med Charpy-hak-slagmetoden.
Rød hårdhed: ≥HRC 38 ved 600°C, testet efter1 times opbevaring ved høj temperatur.
Disse egenskaber er vigtige for en stålbøsning, der anvendes i valseværksmaskiner, fordi komponenten skal opretholde tilstrækkelig styrke og dimensionsstabilitet under kontinuerlig mekanisk drift. De endelige varmebehandlingsbetingelser og inspektionskrav kan styres i henhold til kundens tekniske specifikationer.
Kontrolleret smeltnings- og støbeproces
GW Precision bruger kontrolleret smelte- og støbeteknologi til produktion af støbestålsbøsninger. Smelte- og støbeudstyret understøttes af inspektions- og testprocedurer for at kontrollere den kemiske sammensætning af støbestålsbøsningsmaterialet.
Nøjagtig kontrol af materialesammensætningen giver et pålideligt grundlag for efterfølgende støbning, varmebehandling og bearbejdning. Materialeinspektionsprocessen bruges til at verificere, at stålmuffen opfylder de specificerede materialekrav, før der fortsættes til efterfølgende fremstillingstrin.
For store stålbøsninger har støbeemnets kvalitet en direkte indflydelse på stabiliteten af den senere bearbejdning og den endelige geometriske nøjagtighed. Derfor er materialekontrol og støbekvalitet vigtige dele af den samlede fremstillingsprocessen.
Centrifugalstøbning til støbning af stålhylstre
Centrifugalstøbningbruges til støbestålsmuffen for at forbedre kvaliteten og integriteten af de indre og ydre overflader. Centrifugalstøbeprocessen hjælper med at reducere forekomsten af overfladefejl såsomrevner, slaggeindlejringer, porer og sandhuller.
Kvaliteten af støbeoverfladen er særligt vigtig for en stor cylindrisk komponent, fordi efterfølgende bearbejdning skal etablere nøjagtige indre og ydre cylindriske overflader fra støbeemnet. En stabil støbeproces giver et passende grundlag for boring, drejning, slibning og andre præcisionsbearbejdningsoperationer.
Efter støbning og indledende inspektion går stålmuffen igennem den efterfølgende bearbejdning og varmebehandling. Den specifikke fremstillingsrute justeres i henhold til muffens specifikationer og kundens krav.

Varmebehandling af støbegodsbøsningen
Varmebehandling er et vigtigt trin i fremstillingen af 35CrMoV-støbestålsmuffen, når der kræves specifikke mekaniske egenskaber.
GW Precision anvender en moden varmebehandlingsproces til stålbøsninger, der kræver specificeret mekanisk ydeevne. Efter varmebehandlingen udføres tilsvarende mekaniske egenskabsprøvning for at verificere det færdige produkts tilstand.
Varmebehandlingsprocessen er designet til at opnå den nødvendige hårdhed og styrke, samtidig med at de mekaniske egenskaber, der er nødvendige for valseværksanvendelsen, opretholdes. Mekanisk egenskabsinspektion udføres sammen med konventionel dimensionsinspektion, så produktets tilstand kan evalueres ud fra både materialeydelse og bearbejdningsnøjagtighed.
For denne 35CrMoV støbte stålbøsning omfatter den typiske varmebehandlede ydeevneHRC 48–52 hårdhed,1500–1800 MPa trækstyrke,1200–1400 MPa flydespænding,10–15% forlængelse, og20–40 J/cm² slagstyrkeKravet til hårdhed ved høj temperatur er≥HRC 38 ved 600°C efter en times opbevaring.
Den endelige varmebehandlingstilstand kontrolleres i henhold til kundens specificerede krav til mekaniske egenskaber og gældende inspektionskriterier.
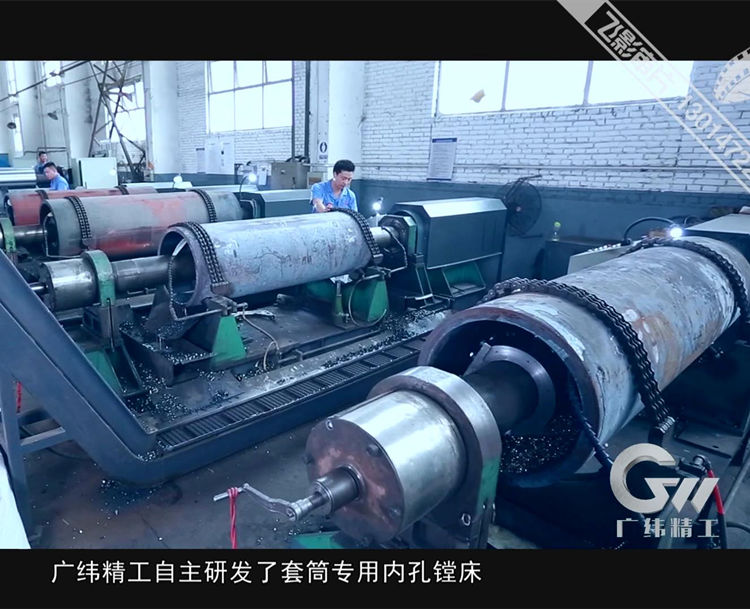
Dedikeret hulboremaskine
En af de vigtige produktionsmuligheder for denne støbestålsmuffe er virksomhedens uafhængigt udviklede, dedikerede hulboremaskine. Udstyret er blevet undersøgt og udviklet af GW Precision og har opnået ennationalt patent.
Den dedikerede maskine er designet med god stivhed og høj bearbejdningsnøjagtighed. Dens bearbejdningsstruktur bruger en tilbageslagsfastspændingsanordning, der hjælper med at opretholde emnets position under hulbearbejdningsprocessen.
Udviklingen og den løbende forbedring af dette dedikerede udstyr har hjulpet GW Precision med at etablere et integreret bearbejdningssystem til store stålhylstre. Systemet fokuserer på styringkoncentricitet, cylindricitet, symmetri og dynamisk balancegennem hele fremstillingsprocessen.
Specifikke dimensionstolerancer og geometriske nøjagtighedstolerancer kontrolleres strengt i henhold til kundens tegninger og tekniske krav i stedet for at anvende en fast tolerance uafhængigt af det faktiske produktdesign.
Præcisionsboring af stålmuffeemnet
Stålhylsteremnet bearbejdes først på den dedikerede hulboremaskine, der er udviklet af GW Precision.
Under boring kan emnet til muffen justeres for at opnå koncentricitet mellem åbningens forreste og bageste ende. Denne positioneringsmetode hjælper med at opretholde stabile skæreforhold og forbedre bearbejdningsnøjagtigheden.
Under skæreprocessen forbliver emnet fikseret, mens værktøjsskaftet roterer for at bearbejde det indre hul. Denne bearbejdningsmetode undgår fejl forbundet med emnerotation, herunder konusfejl og andre formfejl.
Stabil spånfjernelse under bearbejdning bidrager også til at forbedre den bearbejdede overflades tilstand og reducerer risikoen for, at spåner ridser den bearbejdede overflade. Disse procesegenskaber er vigtige ved bearbejdning af stålbøsninger med stor diameter og lange længder, hvor bearbejdningsstabilitet direkte påvirker den endelige geometriske nøjagtighed.
Dobbelt selvcentrerende CNC-bearbejdning
Efter hulboring og boring bearbejdes støbestålsmuffen yderligere ved hjælp af endobbelt selvcentrerende CNC-maskineværktøjudviklet fra GW Precisions langvarige forskning og erfaring inden for højpræcisionsbearbejdning af store komponenter.
Hydrauliske støttepatroner er installeret i begge ender af muffen. Disse patroner kan hurtigt lokalisere de to ender af det indre hul og hjælpe med at kontrollere koncentriciteten mellem den forreste og bageste indre hulsektion inden for den tilladte tolerance.
Efter positionering bearbejder maskinværktøjet den ydre cylindriske overflade, mens koncentriciteten mellem de indre og ydre cirkler kontrolleres inden for det tilladte toleranceområde.
De koniske cirkler i de indre huller i begge ender bearbejdes og kontrolleres også for at opretholde koncentriciteten inden for den specificerede tolerance. Denne dobbelte selvcentrerende bearbejdningsmetode er især nyttig til store stålbøsninger, fordi forholdet mellem det indre hul, den ydre diameter og begge enders referenceflader har en direkte indflydelse på den endelige monteringsnøjagtighed.
Geometrisk nøjagtighed og proceskontrol
For en stor støbestålsmuffe, der anvendes i kobberfolievalseværker, er dimensionsnøjagtighed alene ikke tilstrækkelig til at evaluere det endelige produkt. Forholdet mellem forskellige bearbejdede overflader skal også kontrolleres.
GW Precisions integrerede behandlingssystem fokuserer derfor på flere centrale geometriske egenskaber, herunderkoncentricitet, cylindricitet og symmetriDisse parametre styres gennem hele behandlingssekvensen i stedet for kun at blive taget i betragtning under den endelige inspektion.
Den dedikerede hulboremaskine, det dobbelt selvcentrerende CNC-maskineværktøj og relaterede præcisionsbearbejdningsprocesser arbejder sammen om at etablere stabile bearbejdningsreferencer for stålmuffen.
Den specifikke dimensionstolerance og geometriske tolerance bestemmes i henhold til kundens tegninger og tekniske krav. Dette gør det muligt at fremstille støbestålsmuffen til forskellige kobberfolievalseværkskonfigurationer og forskellige udstyrsgrænseflader uden at anvende ikke-understøttede standarddimensioner.
Dynamisk balanceringstest
Dynamisk afbalancering er et vigtigt inspektionspunkt for en stor roterende stålmuffe, der anvendes i valseværksmaskiner.
Ud over konventionel dimensionsinspektion og prøvning af mekaniske egenskaber efter varmebehandling udfører GW Precision dynamisk afbalanceringsinspektion for yderligere at verificere kvaliteten af støbte stålrørsprodukter.
ENdynamisk afbalanceringsmaskine med ringremer tilgængelig for100% dynamisk afbalanceringstestaf støbestålsbøsningerne. Afbalanceringsinspektionen hjælper med at identificere resterende ubalance, der kan påvirke komponentens roterende tilstand.
For store roterende komponenter er dynamisk balance tæt forbundet med stabil drift. Derfor er dynamisk balancering indarbejdet i inspektionsprocessen sammen med dimensionsnøjagtighed, geometrisk nøjagtighed og varmebehandlede mekaniske egenskaber.
Tilpasset støbt stålmuffe til kobberfolievalseværker
35CrMoV støbestålsmuffen er fremstillet til kobberfolievalseværker og kan tilpasses efter kundens tegninger og tekniske krav. Tilgængelige produktspecifikationer i de aktuelle data inkluderer565×505×1600 mmog665×605×2000 mm.
GW Precisions fremstillingsproces dækker materiale- og støbekontrol, centrifugalstøbning, varmebehandling, dedikeret hulboring, præcisionsboring, dobbelt selvcentrerende CNC-bearbejdning og dynamisk afbalanceringsinspektion.
Kombinationen af disse processer har til formål at give stabil kontrol over stålmuffens materialetilstand, mekaniske egenskaber, dimensionsnøjagtighed og geometriske nøjagtighed. For produkter, der kræver specifikke mekaniske egenskaber, udføres varmebehandling i henhold til de gældende tekniske krav, efterfulgt af tilsvarende mekanisk egenskabsprøvning.
Til præcisionsbearbejdning tilbyder den dedikerede hulboremaskine, der er udviklet af GW Precision, en stabil bearbejdningsmetode til store emner med muffer. Den efterfølgende dobbelte selvcentrerende CNC-bearbejdningsproces styrer forholdet mellem de indre og ydre cylindriske overflader og den indre boringsgeometri i de to ender.



