



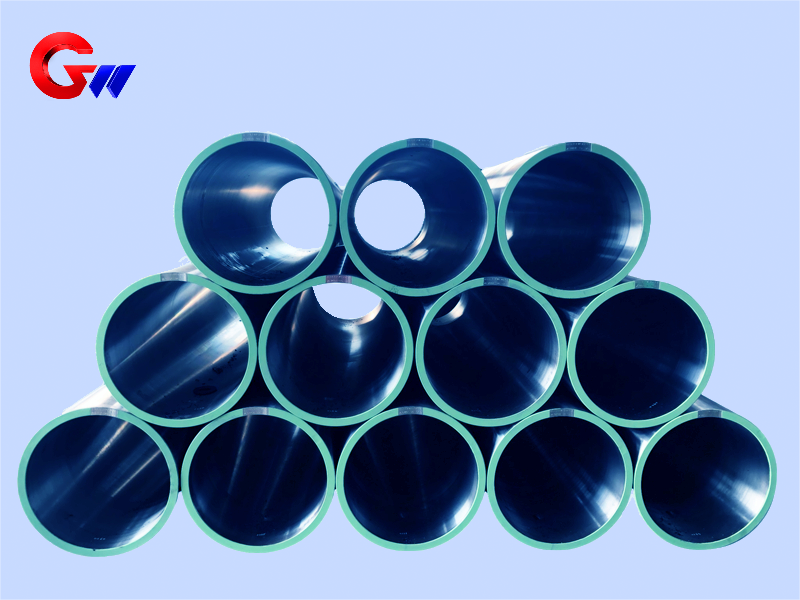
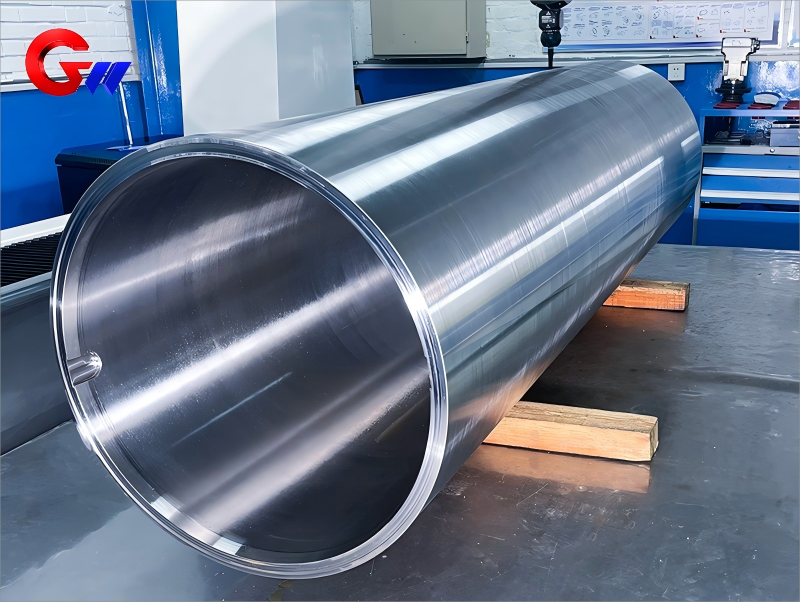
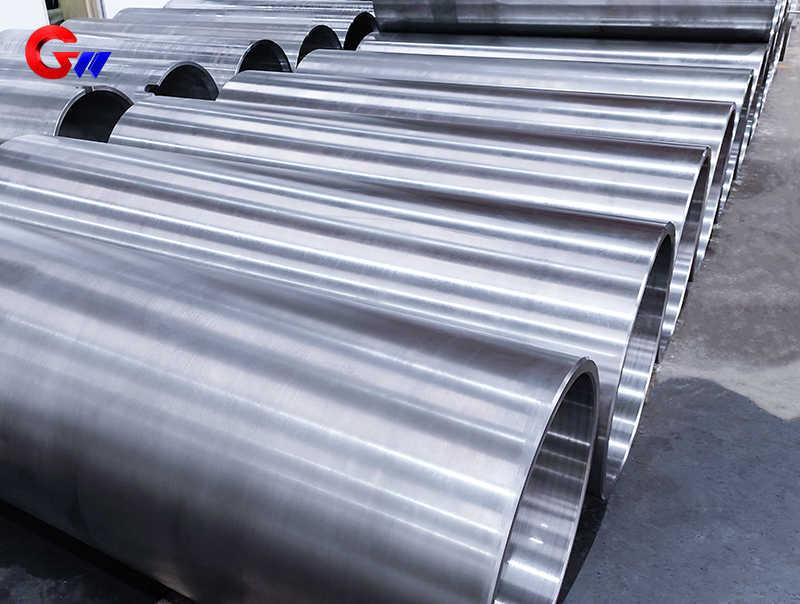
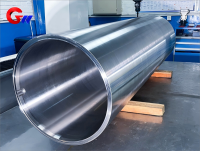
Tilpasset 35CrMoV stålspole af koldvalsemaskine
Den specialfremstillede 35CrMoV stålspole til koldvalseværker er fremstillet af højstyrke- og højsejhedslegeret konstruktionsstål. Efter bratkøling og højtemperaturanløbning giver 35CrMoV en afbalanceret kombination af styrke, sejhed, udmattelsesbestandighed og højtemperaturydelse, hvilket gør den velegnet til højbelastede og højpræcisions roterende komponenter, der anvendes i koldvalseværker.
GW Precision fremstiller 35CrMoV stålspoler i henhold til kundens tegninger, udstyrskonfiguration, dimensionskrav, bearbejdningstolerancer, varmebehandlingskrav og inspektionsstandarder.
Produkttype: Tilpasset 35CrMoV stålspole
Materiale: 35CrMoV
Specifikation: 665 × 605 × 2000 mm
Anvendelse: Koldvalseværk
Varmebehandling: Slukning og højtemperaturhærdning
Bearbejdning: Præcisionsboring, honing og slibning
Dynamisk balance: G2.5-niveau, ISO 1940
- GW Precision
- Kina, Luoyang
- Kontraktbestemmelse
- Årlig kapacitet for stålspolen er 4000 stykker
- Information
Tilpasset 35CrMoV stålspole af koldvalsemaskine
GW Precision-tilpassede 35CrMoV-stålspoler er designet til højbelastnings- og højpræcisionsapplikationer i koldvalseværksudstyr. Stålspolen fremstilles i henhold til kundens tekniske tegninger og valseværkets faktiske krav. Den leverede produktspecifikation er 665 × 605 × 2000 mm, mens andre dimensioner kan tilpasses i henhold til udstyrets konfiguration og applikationskrav.
35CrMoV er et konstruktionsstål med høj styrke og høj sejhed. Dets krom-molybdæn-vanadium-legeringssystem giver god hærdbarhed, udmattelsesbestandighed og højtemperaturstyrke. Materialet er velegnet til komponenter, der udsættes for gentagne mekaniske belastninger og kontinuerlig eller højhastighedsrotation. Kontrolleret svovl- og fosforindhold hjælper også med at reducere termisk sprødhed og forbedre slagfastheden.
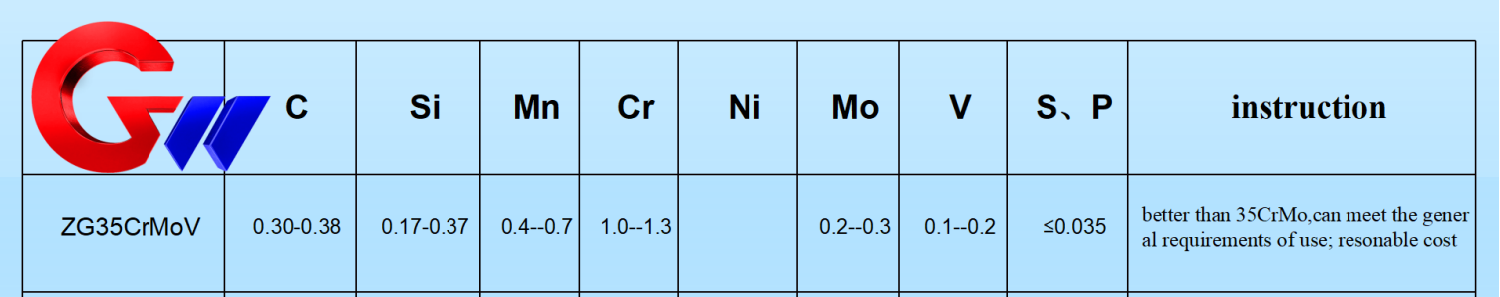
Ifølge de leverede materialedata omfatter den typiske kemiske sammensætning af 35CrMoV C 0,30-0,38%, Cr 0,80-1,10%, Mo 0,20-0,30% og V 0,10-0,20%, med S/P kontrolleret til ≤0,015%. Disse legeringselementer danner materialegrundlaget for den nødvendige styrke, sejhed, hærdbarhed og udmattelsesbestandighed under krævende driftsforhold.
Mekaniske egenskaber ved 35CrMoV
De mekaniske egenskaber af stålspolematerialet evalueres efter bratkøling og højtemperaturanløbning. Den typiske trækstyrke er 900-1100 MPa, mens flydespændingen er 750-950 MPa. Forlængelsen er ≥12% baseret på en målelængde på 5d, hvor d repræsenterer prøvediameteren. Slagenergien er ≥50 J ved stuetemperatur, hårdheden er HRC 28-35 i bratkølet og anløbet tilstand, og sektionskrympningen er ≥45%.
De relevante teststandarder, der leveres for disse egenskaber, omfatter GB/T 228.1 (ISO 6892) for trækprøvning, GB/T 229 (ISO 148) for slagprøvning og GB/T 230.1 for hårdhedsprøvning.
For dynamiske belastningsapplikationer angiver de angivne tekniske data en udmattelsesgrænse på cirka 450-500 MPa i 10⁶ cyklusser ved brug af en glat prøve. Denne udmattelsesegenskaber gør materialet egnet til komponenter, der udsættes for gentagen belastning under valseværkets drift. Den faktiske ydeevne afhænger af materialets tilstand, varmebehandling, geometri, overfladetilstand og driftsmiljø.
Varmebehandling og ydeevne ved høj temperatur
Varmebehandling er en vigtig del af fremstillingen af 35CrMoV stålspolen. Hærdningsprocessen bruger opvarmning til cirka 850-880 °C efterfulgt af oliekøling for at opnå den ønskede martensitiske struktur. Efter hærdning udføres højtemperaturhærdning ved cirka 550-650 °C.
Anløbningstemperaturen kan justeres i henhold til den nødvendige styrke og sejhed. Generelt reducerer en forøgelse af anløbningstemperaturen styrken, samtidig med at sejheden forbedres. Den endelige varmebehandlingstilstand skal derfor vælges i henhold til stålspolens mekaniske ydeevnekrav og dens tilsigtede anvendelse i koldvalseværket.
Efter passende bratkøling og anløbning kan 35CrMoV opretholde en stabil styrke under cirka 400 °C og kan modstå kortvarig eksponering til omkring 500 °C under specificerede forhold. Molybdæn bidrager til højtemperaturstyrke og krybemodstand, mens Cr-Mo-V-legeringssystemet understøtter materialets samlede mekaniske ydeevne.
Krav til præcisionsbearbejdning
35CrMoV stålspolen kræver præcisionsbearbejdning efter varmebehandling. Det indre hul, den ydre diameter, de cylindriske overflader og lejets modflader skal opfylde de dimensionelle og geometriske krav, der er specificeret for produktet.
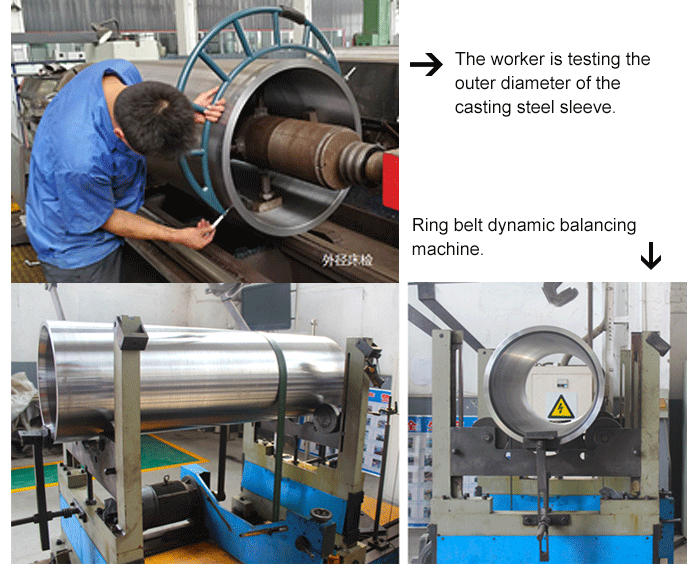
Det indre hul er kontrolleret til IT6-kvalitet med et H6-pasningskrav og en overfladeruhed på Ra ≤0,8 μm. Den ydre diameter er kontrolleret til IT7-kvalitet med et H7-pasningskrav og en overfladeruhed på Ra ≤1,6 μm. Cylindriciteten er kontrolleret til ≤0,01 mm/100 mm, mens koaksialiteten af lejets kontaktflade er kontrolleret til ≤0,02 mm.
Præcisionsboring og honing anvendes til at opnå den nødvendige dimensionsnøjagtighed og overfladefinish af det indre hul. For den ydre cylindriske overflade anvendes rundslibning for at opnå den nødvendige dimensionsnøjagtighed og overfladekvalitet, samtidig med at risikoen for termisk deformation reduceres.
For en stor roterende stålspole skal dimensionsnøjagtighed og geometrisk nøjagtighed styres sammen. Forholdet mellem det indre hul, den ydre diameter og den roterende akse påvirker direkte den endelige samling og rotationstilstand. Derfor skal valg af bearbejdningsdatum, bearbejdningsrækkefølge, boring, honing og slibning koordineres for at opretholde den nødvendige cylindricitet og koaksialitet.

Dynamisk balancetestning og inspektion
Dynamisk balance er et vigtigt kvalitetskrav for en stålspole, der anvendes i roterende koldvalseværksudstyr. Når spolen roterer med høj hastighed, kan ujævn massefordeling producere yderligere centrifugalkraft og vibrationer. Derfor kræver det færdige produkt dynamisk balancetestning ud over konventionel dimensionsinspektion.
GW Precision kan bruge en dynamisk afbalanceringsmaskine med ringbånd til at udføre 100% dynamisk afbalanceringstest. Det medfølgende tekniske krav specificerer restubalance op til G2.5-niveau i henhold til ISO 1940.
Kvalitetsinspektion omfatter også test af mekaniske egenskaber efter varmebehandling og konventionel dimensionsinspektion. Inspektionsprocessen dækker de kritiske dimensioner, overfladetilstand, geometrisk nøjagtighed, materialets mekaniske egenskaber og den dynamiske balancetilstand for den færdige stålspole.
For kundetilpassede produkter kan inspektionskravene bekræftes i henhold til kundens tegninger, tekniske specifikationer, kvalitetsstandarder og anvendelseskrav. Dette gør det muligt for den endelige inspektionsproces at stemme direkte overens med det faktiske koldvalseværksudstyr.
Overvejelser ved svejsereparation
Hvis der kræves svejsereparation på en 35CrMoV stålspole, skal svejseprocessen tage højde for højstyrkestålets egenskaber og dets varmebehandlede tilstand. I henhold til de angivne tekniske krav skal materialet forvarmes til ca. 200-300°C før svejsning.
Efter svejsereparation er spændingsaflastningsglødning nødvendig for at reducere resterende svejsespænding og bidrage til at opretholde dimensionsstabilitet. Den faktiske svejseprocedure bør bestemmes i henhold til reparationsstedet, materialets tilstand, svejsemetoden, varmebehandlingsforholdene og gældende tekniske krav.
For præcisionsstålspoler bør svejsereparationen efterfølges af passende inspektion og, hvor det er nødvendigt, dimensionsverifikation for at sikre, at den reparerede komponent fortsat overholder de krævede bearbejdnings- og monteringstolerancer.
Emballage og produktbeskyttelse
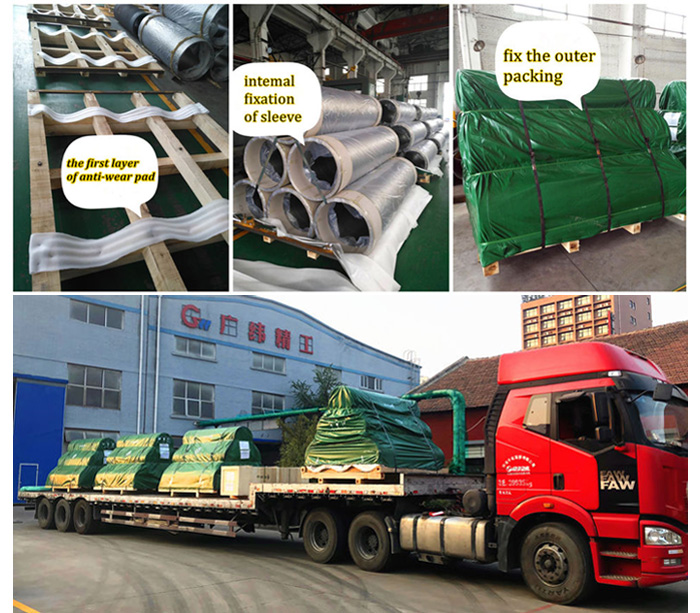
GW Precision har et erfarent pakketeam og etablerede pakkeprocedurer for præcisionsstålspoleprodukter. Emballagen er designet til at beskytte 35CrMoV stålspolen under opbevaring, transport, håndtering og levering og for at reducere risikoen for tab eller beskadigelse.
Produktets renlighed tages også i betragtning under emballering. Stålspolens overflade kontrolleres og rengøres før emballering for at forhindre kontaminering under transport og opbevaring.
GW Precision leverer skræddersyet fremstilling af 35CrMoV stålspoler i henhold til kundens krav, herunder krav til materiale, specifikation, varmebehandling, bearbejdningsnøjagtighed, dynamisk balance, inspektion og emballage. Produktionsprocessen har til formål at levere en stålspole, der er egnet til højbelastnings- og højpræcisions-koldvalseværksapplikationer, samtidig med at de specificerede materiale- og dimensionskrav overholdes.
Vigtige overvejelser vedrørende stålspole til koldvalseværker
Svejsereparation: 35CrMoV-svejsning kræver forvarmning (200-300 ℃) og spændingsudglødning efter svejsning.



