




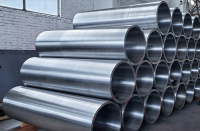
Tilpasset 35CrMoV stålmuffe af aluminiumsstrimmelmaskine
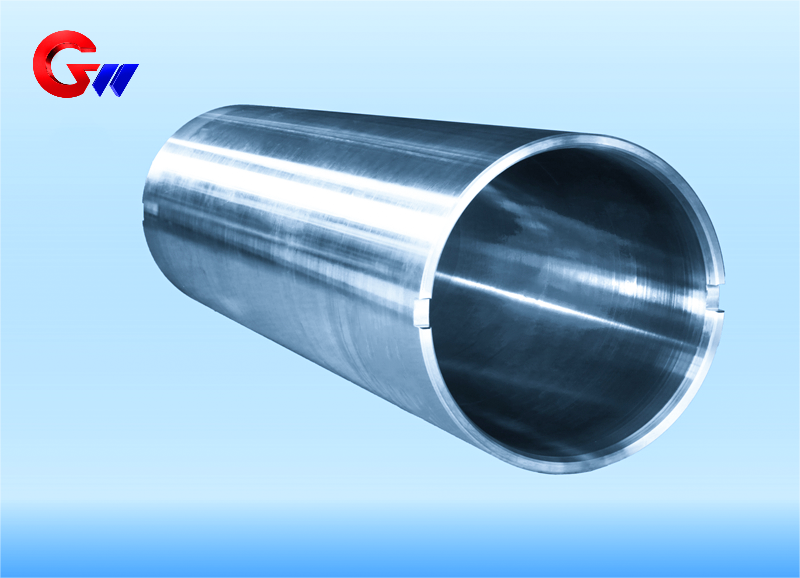
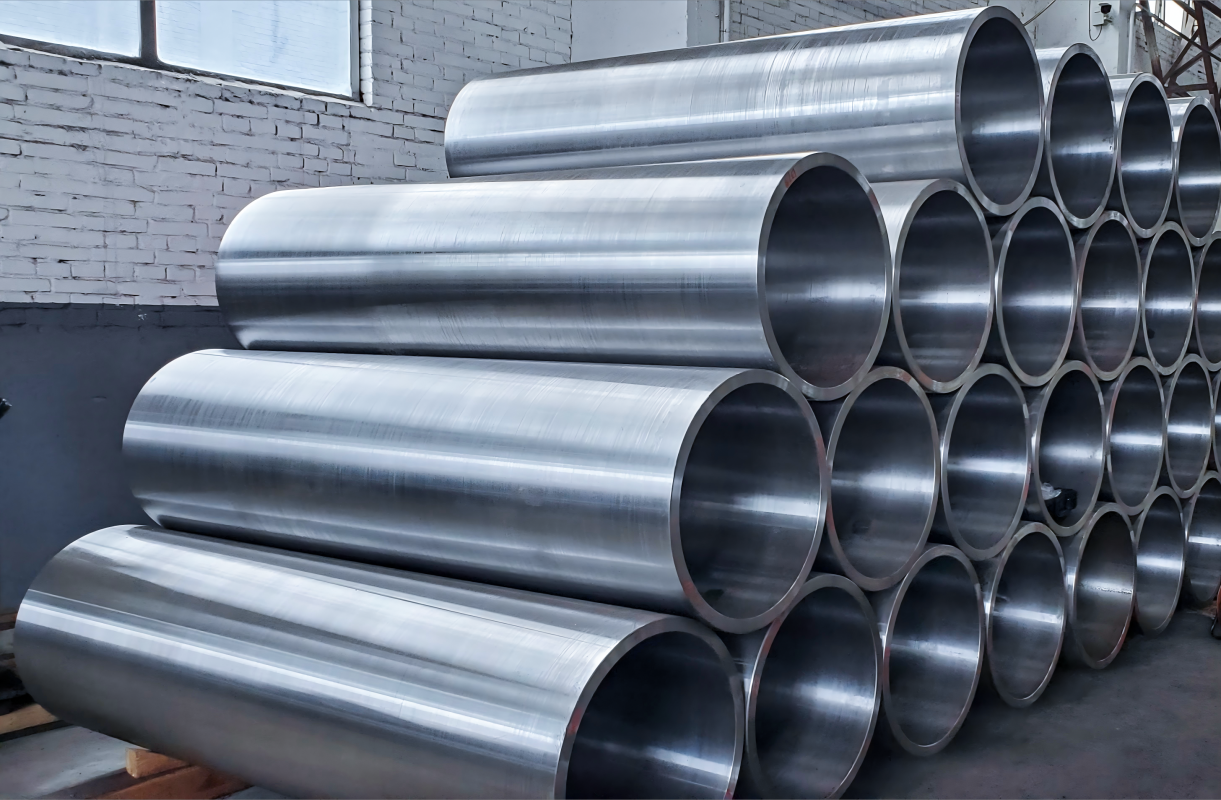
35CrMoV stålbøsning anvendes i vid udstrækning i aluminiumsfolie, aluminiumsplader, rustfrit stålfolie og båndvalsningsapplikationer. Til højpræcisionsvalseudstyr er bøsningens koncentricitet, dynamisk balance og dimensionsstabilitet vigtige ydeevnekrav. 35CrMoV stålbøsningsemnet, der er fremstillet af GW Precision Technology, er produceret ved centrifugalstøbning, hvilket giver en passende udgangsstruktur til efterfølgende varmebehandling, præcisionsbearbejdning og overfladebehandling.
- GW Precision
- Kina, Luoyang
- Kontraktbestemmelse
- Årlig kapacitet for stålspolen er 4000 stykker
- Information
Tilpasset 35CrMoV stålmuffe af aluminiumsstrimmelmaskine
De35CrMoV stålmuffe til aluminiumsbåndvalseværkerer en specialfremstillet komponent med høj styrke og slidstyrke, der er udviklet til valseudstyr, der kræver høj dimensionsnøjagtighed, stabil rotation og høj overfladekvalitet. Stålmuffer, der anvendes i aluminiumsfolie, aluminiumsplade, rustfrit stålfolie og båndvalsningsapplikationer, udsættes for mekanisk belastning, termiske effekter, valseolie og relativ mikrobevægelse. Derfor skal fremstillingsprocessen tage hensyn til materialets ydeevne, koncentricitet, dynamisk balance, overfladehårdhed og dimensionsstabilitet.
De35CrMoV stålhylsteremne fremstillet af GW Precision Technology er fremstillet ved centrifugalstøbningCentrifugalstøbeemnet danner grundlag for efterfølgende varmebehandling, bearbejdning og overfladebehandlingsprocesser. Den færdige muffe kan tilpasses i henhold til dimensioner og tekniske krav til kundens aluminiumsbåndvalseudstyr.
Anvendelse i valseværker til aluminiumsbånd
I valseværker med seks og tolv højder kan den specialfremstillede 35CrMoV stålbøsning bruges sammen med mellemvalser eller støttevalser. En af dens hovedfunktioner er at forstærke valseunderstøtningen og modstå den radiale bøjningskraft, der genereres under valsning af aluminiumsbånd. De medfølgende anvendelsesdata angiver et typisk belastningsområde på300–600 MPa.
For højhastighedsvalseudstyr er det også vigtigt at opretholde dimensionel og dynamisk nøjagtighed. Ved valsehastigheder på ca.10–25 m/s, er muffen designet til at understøtte kontrol af udsving i rullegabet til≤0,005 mmDette krav lægger særlig vægt på koncentricitet, bearbejdningsnøjagtighed og dynamisk balance.
Muffen deltager også i termisk styring under valsning. Valsningsfriktion genererer varme, og den øjeblikkelige temperatur i kontaktområdet kan nå ca.200–250°CMaterialet og overfladens tilstand skal derfor forblive stabil under gentagen termisk og mekanisk belastning.
Arbejdsforhold i aluminiumsvalsning
Aluminiumvalsning stiller specifikke krav til stålbøsningens ydeevne. Aluminiumspåner eller materialepartikler kan sætte sig fast på arbejdsfladen, så den medfølgende tekniske specifikation kræver en overfladehårdhed på≥HRC45for at forbedre modstandsdygtigheden over for vedhæftning og slid på overfladen.
Hylsten kan også fungere i et emulsionsbaseret valseoliemiljø med en pH-værdi på ca.8–10Korrosionsbestandighed tages derfor i betragtning i overfladeteknisk design, især hvor muffens overflade udsættes for valsevæske i længere perioder.
Mekanisk belastning er en anden vigtig overvejelse. Applikationsdataene specificerer mere end10 belastningscyklusser, hvilket indikerer et højt krav til udmattelseslevetid for muffen. Derudover kan der forekomme mikrobevægelsesslid på lejets kontaktflade med en specificeret relativ glidemængde af<50 μmHylsten kræver derfor en kombination af strukturel styrke, overfladehårdhed og modstandsdygtighed over for mikrobevægelsesslid.
35CrMoV materialevalg
Ærmet bruger35CrMoV stål, udvalgt for sin kombination af styrke, sejhed, slidstyrke og egnethed til varmebehandling.
Den typiske kemiske sammensætning, der leveres til dette materiale, er:
C: 0,32–0,38%
Cr: 1,0–1,3%
Omkring: 0,4–0,6%
I: 0,1–0,2%
Vanadium tilsættes for at danneMC-type karbiderog forfine kornstrukturen. De angivne materialedata angiver en raffineret kornstørrelse svarende tilASTM-kvaliteter 10-12.
Efter bratkøling og anløbning er den specificerede trækstyrke≥1100 MPaMaterialedataene specificerer også en brudstyrke påKIC ≥90 MPa·m¹/²For forhold med forhøjede temperaturer er flydespændingsretentionshastigheden specificeret som>85% ved 300°C.
Disse egenskaber danner det materielle grundlag for en stålmuffe, der udsættes for gentagen mekanisk belastning, termiske effekter og overfladeslid under højhastighedsvalsning.
Varmebehandling og dimensionsstabilitet
Den primære varmebehandlingsproces omfatterbratkøling og temperering.
For bratkøling er den specificerede proces890°C × 2 timer, efterfulgt af vand-luft-vekslende køling. Hærdningsprocessen er580°C × 3 timer, med oliekøling specificeret for at undgå den anden type anløbningsskørhed.
Dimensionsstabilitet imødekommes yderligere gennem yderligere behandlingsprocesser. De leverede procesdata specificererkryogen behandling ved −196 °C i 24 timer, med resterende austenit kontrolleret til<3%.
En efterfølgendebehandlingstid ved 200°C × 8 timerbruges til at eliminere processpændinger. Disse behandlinger har til formål at forbedre dimensionsstabiliteten og reducere indflydelsen af restspændinger på den færdige stålmuffe.
Overfladeforstærkning og korrosionsbeskyttelse
Overfladebehandling kan anvendes i henhold til de krævede arbejdsforhold. De medfølgende forstærkningsmuligheder inkludererion-nitreringoglaserslukning.
For ionnitrering er den specificerede tykkelse af det hvide, klare lag20–30 μm, med en overfladehårdhed påHV1100–1300Denne høje overfladehårdhed kan forbedre modstandsdygtigheden over for slid og mikrobevægelsesskader.
Laserdæmpning kan give en hærdet strimmel med en bredde på5–8 mmog en hærdet dybde af1,2–1,5 mmDenne proces kan vælges, hvor lokal overfladeforstærkning er påkrævet.
For korrosionsbeskyttelse inkluderer de medfølgende ekstraudstyrQPQ saltbadskompositbehandlingog nanokompositbelægning. QPQ-behandling er specificeret for at give korrosionsbestandighed2-3 gange højere end forkromningEn nanokompositbelægning, såsomTiAlN + MoS₂kan også anvendes med en specificeret friktionskoefficient på<0,1.
Kompositoverfladeteknikproces
Til anvendelser, der kræver flere overfladeegenskaber, består den leverede kompositforstærkningsproces af fire trin:
A. Sandblæsningsbehandling, Sa3.0-niveau → B. Ionnitrering → C. Laserteksturering → D. Magnetronsputteringbelægning
Den endelige belægning kan bruge enCrN/AlCrN flerlagsstrukturmed en samlet belægningstykkelse på8–10 μmDen angivne bindingskraft er≥80 N, målt ved ridsetest.
Denne overfladebehandlingsrute kombinerer overfladebehandling, nitrering, laserteksturering og fysisk dampaflejring for at forbedre stålbøsningens overfladetilstand. Den specifikke behandlingskombination kan vælges i henhold til valsningsapplikationen og den nødvendige slid- og korrosionsegenskaber.
Præcisionskrav til stålmuffer
For valseudstyr til aluminiumsbånd og -folie er muffens koncentricitet og dynamisk balance afgørende, fordi muffen fungerer som en del af en roterende enhed. Ved valsehastigheder på10–25 m/s, afvigelser i koncentricitet eller dynamisk balance kan påvirke rotationsstabilitet og kontrol af rullegab.
GW Precision Technology betragter derfor råemnefremstillingsprocessen, varmebehandling, dimensionsstabilitet, præcisionsbearbejdning og overfladebehandling som forbundne trin snarere end uafhængige operationer.
Centrifugalstøbeemnet giver den indledende komponentform, mens efterfølgende varmebehandling og bearbejdning etablerer den nødvendige mekaniske og geometriske tilstand.
Den endelige35CrMoV stålhylsterKan fremstilles i henhold til kundens tegninger og anvendelseskrav til aluminiumsbåndvalseudstyr. Materialevalg, varmebehandling, overfladeforstærkning og belægning kan kombineres i henhold til det krævede driftsmiljø.
Tilpasset fremstilling af GW Precision Technology
Luoyang Guangwei Precision Technology Co., Ltd.er placeret på den vestlige side af Jianxi-distriktet i Luoyang City, og stålmuffer er en af virksomhedens vigtigste produktkategorier.
GW Precision Technology fremstiller specialfremstillede stålmuffer til industrielle valsningsapplikationer. Til35CrMoV stålhylster, kan fremstillingsruten omfatte centrifugalstøbning af emnet, bratkøling og anløbning, dimensionsstabilitetsbehandling, præcisionsbearbejdning og overfladebehandling.
Produktet er beregnet til brug i aluminiumsfolie, aluminiumsplader, rustfrit stålfolie og båndvalsning, hvor der kræves høj styrke, slidstyrke, koncentricitet, dynamisk balance og overfladeegenskaber. Ved at kombinere materialegenskaberne fra35CrMoV stålMed applikationsspecifik varmebehandling og overfladeteknik kan muffen konfigureres til forskellige valsemaskiner og arbejdsforhold.



