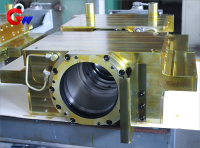
Koldvalsemaskine af den mellemliggende rullelejeblok på betjeningssiden
Materiale- og varmebehandling af den mellemliggende rullelejeblok på koldvalseværkets driftsside
Betjeningsside Mellemliggende rullelejeblok Husmateriale:
Højstyrkestøbejern (HT300/HT350) eller støbt stål (ZG310-570) med en trækstyrke på ≥500 MPa.
Slidstærk foring:
Bronze (ZCuAl10Fe3) eller polymerkompositmateriale, såsom modificeret PTFE-materiale.
Varmebehandling:
Støbegods kræver ældningsbehandling for at eliminere indre spændinger og højfrekvent hærdning af kritiske kontaktflader, med en typisk hårdhed på HRC 45-50.
Mærke: GW Precision
Produktoprindelse: Liaoyang
Leveringstid: Kontraktlig bestemmelse
- GW Precision
- Kina, Luoyang
- Kontraktbestemmelse
- Information
Koldvalsemaskine på driftssidens mellemliggende rullelejeblok
Dimensioner og tolerancer for den mellemliggende rullelejeblok på betjeningssiden
Lejeinstallationshuller:
Lejets monteringshuller er præcisionsbearbejdet i henhold til lejetypen og valseværkets krav. For lejer som TQO-seriens fireradede koniske rullelejer er den gældende pasningstolerance typisk H6 for det indre hul eller js6 for den ydre diameter, afhængigt af lejeproducentens specifikationer og det faktiske monteringsdesign.
Overfladeruhed:
Ra for lejets kontaktflade er ≤ 0,8 μm, mens Ra for den ikke-kontaktflade er ≤ 3,2 μm. Kontrolleret overfladeruhed bidrager til en stabil lejepasform og pålidelige kontaktforhold.
Positioneringsnøjagtighed:
Lejeboringens rundhed er ≤ 0,008 mm, og koaksialiteten er ≤ 0,015 mm/500 mm. Pasningsafstanden til rullehalsen er 0,05-0,10 mm, under hensyntagen til termisk udvidelse og faktiske driftsforhold.
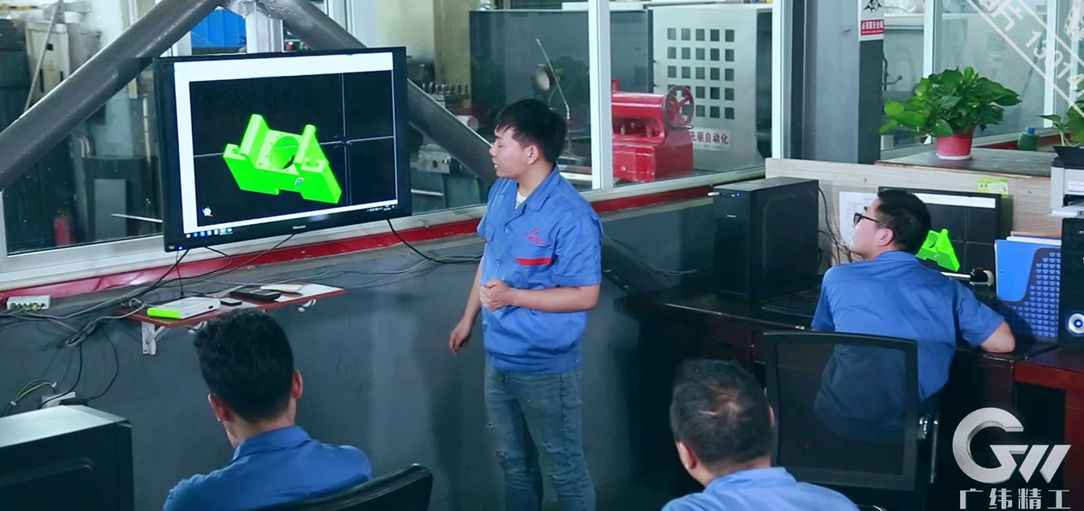
CNC-bearbejdningsprogrammering
CNC-bearbejdningsprogrammer verificeres via PC-baseret simulering før produktion. Værktøjsbaner og bearbejdningssekvenser optimeres for at forbedre dimensionsnøjagtigheden, reducere unødvendig værktøjsbevægelse og opretholde ensartet bearbejdningskvalitet. Korrekt procesplanlægning hjælper også med at producere rene og ensartede bearbejdede overflader på lejeblokken.
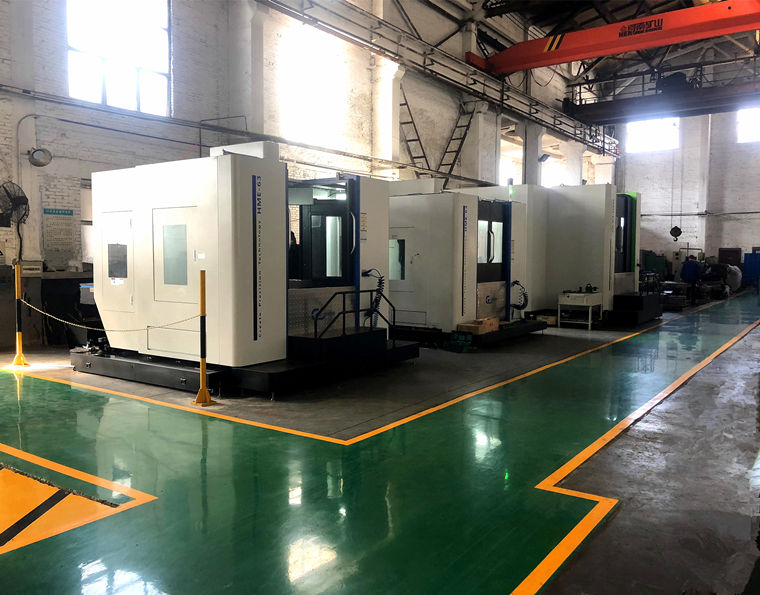
Højpræcisionsbehandlingsudstyr
CNC horisontale bearbejdningscentre, CNC vertikale bearbejdningscentre, femaksede bearbejdningscentre og andet højpræcisionsudstyr udvælges i henhold til størrelsen og den strukturelle kompleksitet af den mellemliggende rullelejeblok på betjeningssiden. Disse maskiner giver den nødvendige positioneringsnøjagtighed og bearbejdningskapacitet til store lejeboringer, monteringsflader, bolthuller og komplekse strukturelle egenskaber.
Fremstillings- og monteringsproces
Lejehullerne bearbejdes på CNC-bore- og fræsemaskiner til IT6-nøjagtighed, hvor det er specificeret. Honing eller slibning kan anvendes til endelig finish for at opnå den nødvendige dimensionsnøjagtighed og overfladekvalitet. Positioneringsfejlen for kritiske bolthuller er ≤ 0,05 mm for at sikre nøjagtig forbindelse med valseværkets ramme.
Samlingskrav:
Lejeforspændingen justeres i henhold til lejeproducentens specifikationer og det faktiske valseværksdesign. For relevante lejearrangementer kan den aksiale forspænding specificeres til 8-12 kN. Hydrauliske møtrikker kan bruges under installationen for at give kontrolleret monteringskraft og undgå stødbelastninger på lejet, valsehalsen og lejeblokken.
Kvalitetsproceskontrol
Kvalitetskontrol implementeres gennem hele fremstillingsprocessen, fra emneforberedelse og fejldetektion til varmebehandling, CNC-bearbejdning, færdigbehandling og slutinspektion. Hver proces inspiceres og godkendes, før emnet går videre til næste fremstillingstrin.
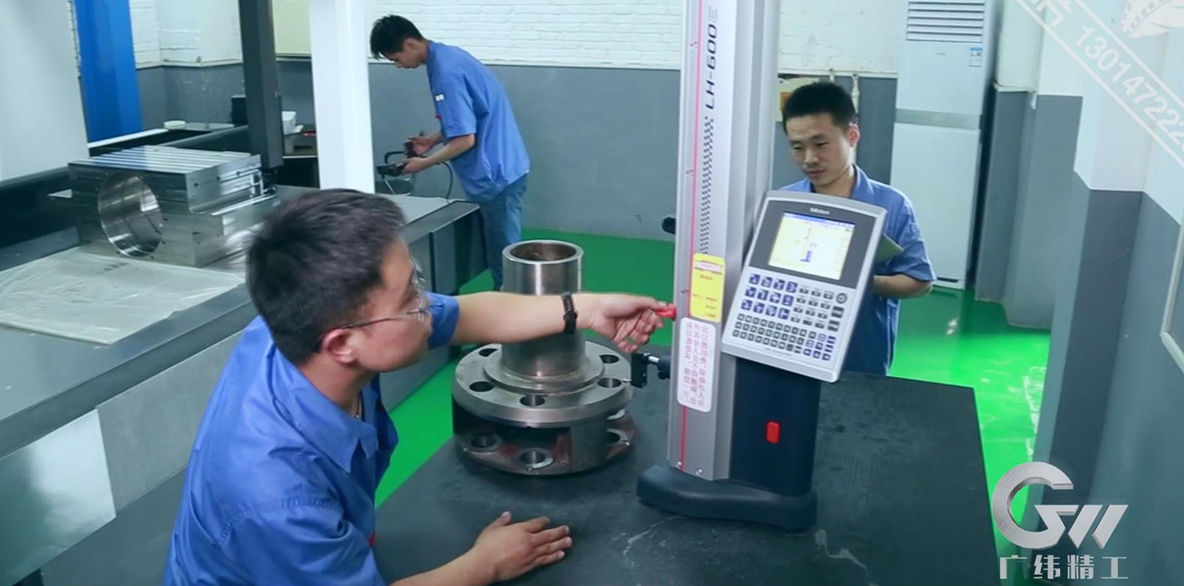
Inspektion og testning
Strenge inspektions- og testprocedurer anvendes til at verificere kvaliteten af hver mellemliggende rullelejeblok på driftssiden. Kvalitetsdokumentation kan omfatte analyse af kemisk sammensætning, varmebehandlingsregistreringer, fejldetektionsrapporter, inspektion af dimensionstolerancer og inspektion af geometrisk tolerance. Koordinatmålemaskiner og andre præcisionsinspektionsinstrumenter bruges til at verificere kritiske bearbejdningsdimensioner, boringsgeometri, hulpositioner samt form- og positionstolerancer. Alle inspektionsregistreringer vedligeholdes for fuld sporbarhed af produktionen.
Smøring og tætning af mellemrullelejeblok
Smøresystem:
Mellemrullelejet kan bruge koncentreret tyndoliesmøring med et tryk på 0,3-0,5 MPa og en flowhastighed på 30-50 L/min eller olie-luftsmøring med en olietilførselshastighed på cirka 5-10 dråber/min, afhængigt af udstyr og lejekrav. Den anbefalede smøreolieviskositet er ISO VG 68-100 ved 40°C, afhængigt af lejets driftshastighed, belastning, temperatur og smøresystem.
Tætningsdesign:
En kombineret tætningsstruktur bestående af en labyrinttætning og en fjederforstærket læbetætning kan bruges til at reducere indtrængen af vand, støv, kølevæske og metalpartikler. Det gældende renhedskrav kan specificeres som ISO 4406 18/16/13. Tætningsmaterialerne omfatter højtemperaturbestandig fluorgummi (FKM) eller polyurethan (PU), valgt i henhold til driftstemperatur, smøremiddel, kølevæske og slidforhold.