Tilpasset 35CrMoV stålmuffe til koldvalsemaskine
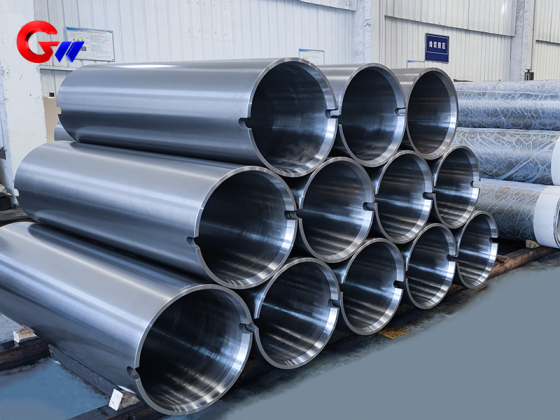
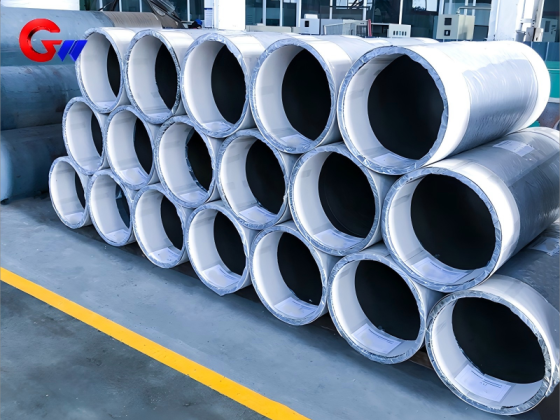
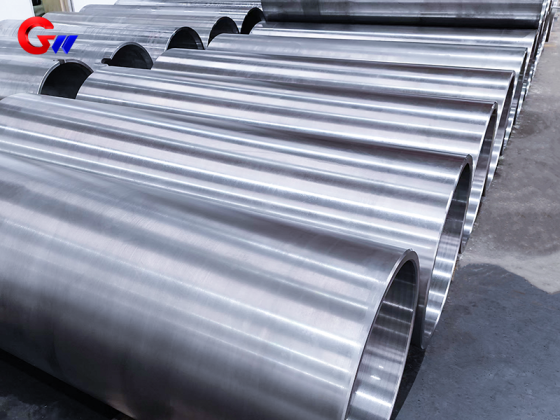
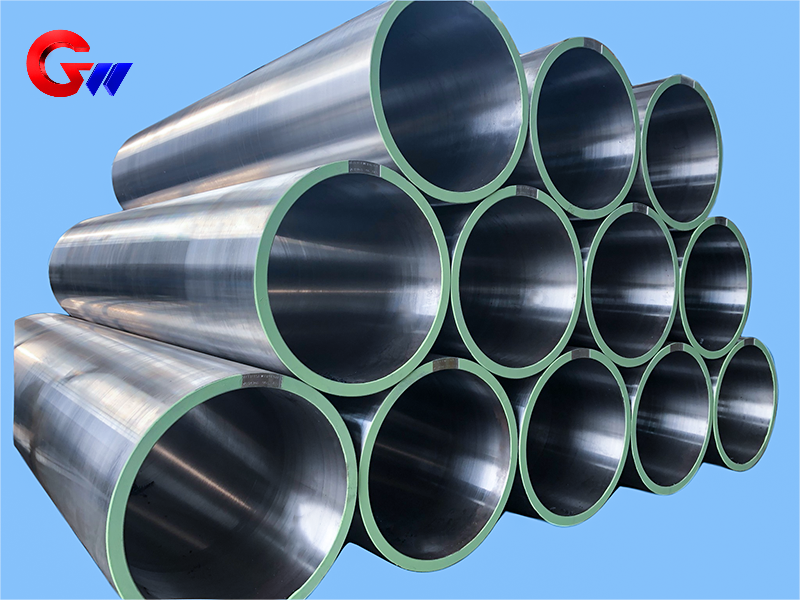
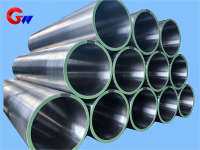
35CrMoV stålmuffen til koldvalseværker er en specialfremstillet højstyrkekomponent til kraftoverførsel, valseunderstøtning og præcisionspositionering i koldvalseudstyr. Muffens specifikationer er Φ502 × Φ560 × 1700 mm. I afkølet og anløbet tilstand omfatter de leverede mekaniske egenskaber en trækstyrke på 900-1100 MPa, en flydespænding på 750-950 MPa, en forlængelse på ≥12%, en slagenergi på ≥50 J ved stuetemperatur, en hårdhed på HRC 28-35 og en sektionskrympning på ≥45%. Muffen er fremstillet gennem kontrolleret smedning, præcisionsbearbejdning, varmebehandling, overfladeforstærkning og inspektionsprocesser.
- GW Precision
- Kina, Luoyang
- Kontraktbestemmelse
- Årlig kapacitet for stålspolen er 4000 stykker
- Information
 Tilpasset 35CrMoV stålmuffe til koldvalsemaskine
De35CrMoV stålmuffe til koldvalseværkerer en specialfremstillet mekanisk komponent designet til kraftoverførsel, valseunderstøttelse, positionering og stabil drift i koldvalseudstyr. Muffen er fremstillet af35CrMoV stålog har en bestemt størrelse påΦ502 × Φ560 × 1700 mm.
Under koldvalsning udsættes muffen for valsemoment, radial valsekraft, vibrationer, stødbelastning, glidende friktion og temperaturændringer. Derfor skal dens materialeegenskaber, koncentricitet, cylindricitet, dimensionsnøjagtighed, overfladehårdhed og dynamiske balance kontrolleres i henhold til valseværkets krav.
Mekaniske egenskaber ved 35CrMoV stål
De angivne mekaniske egenskaber gælder for35CrMoV stål i hærdet og anløbet tilstand, ved hjælp af bratkøling efterfulgt af højtemperaturanløbning.
De typiske præstationsværdier er:
Trækstyrke: 900–1100 MPa, testet i henhold til GB/T 228.1 (ISO 6892)
Flydespænding: 750–950 MPa
Forlængelse: ≥12%, med en målelængde på 5d, hvor d er prøvediameteren
Slagenergi: ≥50 J ved stuetemperatur, i henhold til GB/T 229 (ISO 148)
Hårdhed: HRC 28–35i afkølet og anløbet tilstand, i henhold til GB/T 230.1
Sektionskrympning: ≥45%
Disse egenskaber giver en kombination af styrke, sejhed og deformationsmodstand for en stålmuffe, der opererer under gentagen mekanisk belastning i koldvalsningsudstyr.
Materialesammenligning
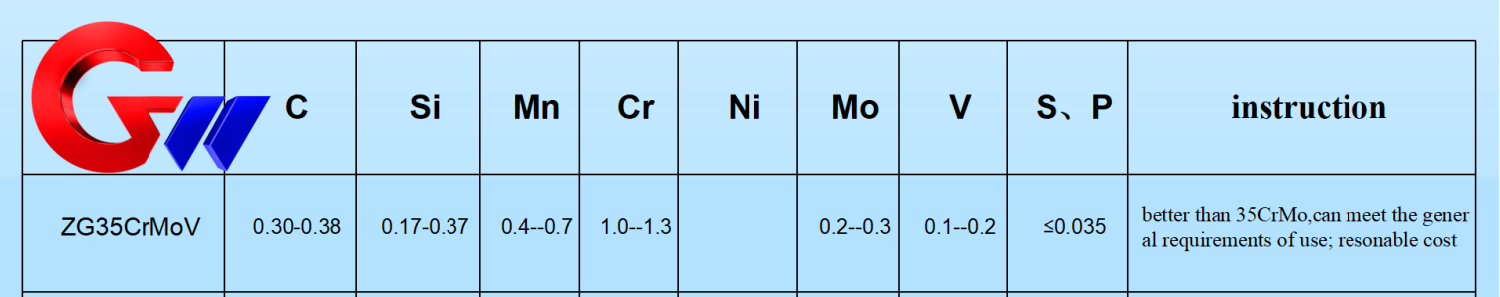
Sammenlignet med andre Cr-Mo-legeringsstål, der anvendes til stålbøsninger,35CrMoVgiver en afbalanceret kombination af styrke og robusthed.
Til reference giver den medfølgende materialesammenligning følgende typiske værdier:
| Materiale | Kulstofindhold | Vanadiumindhold | Trækstyrke | Hovedkarakteristika |
|---|---|---|---|---|
| 35CrMoV | 0,32–0,40% | 0,10–0,20% | 900–1100 MPa | Omfattende styrke og sejhed, relativt lav pris |
| 42CrMo | 0,38–0,45% | — | 1000–1200 MPa | Højere styrke, men lidt lavere sejhed |
| 34CrNiMo6 | 0,30–0,38% | — | 1000–1300 MPa | Høj sejhed og udmattelsesmodstand, inklusive nikkel |
Valget af 35CrMoV giver en praktisk balance mellem mekanisk ydeevne og fremstillingsomkostninger for specialfremstillede stålmuffer til koldvalseværker.
Funktion i koldvalseværker
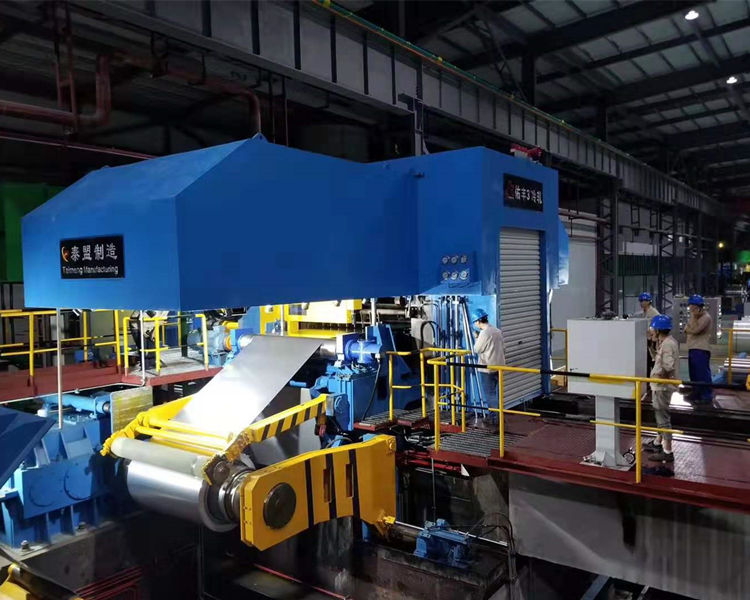
Den tilpassede35CrMoV stålhylsterudfører flere funktioner i et koldvalseværk.
For det første giver detkraftoverførsel og støtteMuffen forbinder valseværket og transmissionsakslen og overfører valsningsmoment, der kan nå2000 kN·m eller mereog modstår radiale rullekræfter i området på ca.500–3000 tonsi henhold til de leverede applikationsdata.
For det andet giver ærmetpræcisionspositioneringDen specificerede koaksialitet mellem valseværket og transmissionssystemet er≤0,02 mmVed at opretholde dette forhold reduceres justeringsrelaterede problemer, såsom strimmelafvigelse og ujævn strimmeltykkelse.
For det tredje bidrager ærmet tiltræthedsmodstand og vibrationsdæmpningKoldvalseudstyr kan opleve vibrations- og stødbelastninger, herunder dynamiske kræfter forårsaget af pludselige ændringer i strømningshastigheden. Muffen skal derfor have tilstrækkelig styrke og sejhed til at modstå gentagen belastning.
Slidstyrke og termisk stabilitet
Kontaktfladen mellem stålbøsningen og leje- eller rullekomponenterne kan opleve langvarig glidende friktion. Det angivne tekniske krav specificerer en overfladehårdhed påHRC 50–55for at forbedre slidstyrken på kontaktfladen.
Koldvalseudstyr arbejder generelt ved ca.60–120°Cunder de angivne driftsforholdsdata. Muffen skal opretholde dimensionsnøjagtighed under disse temperaturer, og dens termiske udvidelsesegenskaber skal være kompatible med valseværkssystemet.
Kombinationen af kernehårdhed og overfladeforstærkning gør det muligt for stålmuffen at imødekomme forskellige krav mellem den indre materialestruktur og den bearbejdningsmæssige kontaktflade.
Smedning og emneforberedelse
Fremstillingsprocessen begynder med forberedelse af barren. Den leverede proces specificerer brugen afESR stålbarrerfor at opnå en renere materialetilstand, medS og P kontrolleret til ≤0,015%.
Emnet dannes gennemflervejs smedning ved 1100-850°C, med et smedeforhold på≥4Denne smedeproces har til formål at eliminere støberelaterede defekter og forbedre materialets indre struktur.
Efter smedning normaliseres emnet straks ved880°C × 2 timerNormalisering bruges til at forfine kornstrukturen og etablere egnede betingelser for efterfølgende bearbejdning og varmebehandling.
Præcisionsbearbejdning
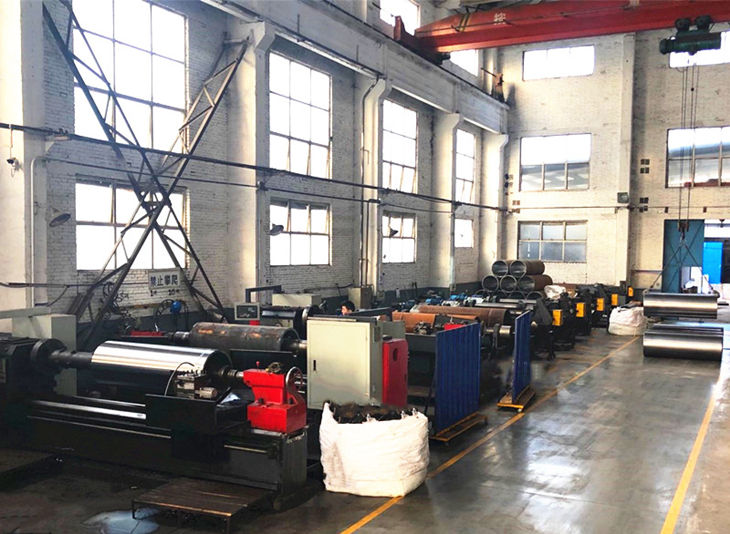
Efter smedning og indledende varmebehandling gennemgår stålmuffen grov- og semipræcisionsbearbejdning.
Under grovbearbejdning bearbejdes den ydre diameter og endefladerne på en drejebænk, hvilket giver en bearbejdningstillæg på2–3 mmBoring og gevindskæring udføres også med en specificeret gevindnøjagtighed på6H.
Til den indvendige kølekanal anvendes dybhulsboring. Det angivne krav specificerer en huldiameter påΦ15 ±0,2 mmog rethed af≤0,1 mm/m.
Det indre hul bores derefter for atIT7-nøjagtighed, med cylindricitet kontrolleret til≤0,01 mmDisse bearbejdningsoperationer etablerer det geometriske fundament for de efterfølgende præcisionsslibnings- og honingsprocesser.
Varmebehandling og overfladeforstærkning
Den primære varmebehandlingsproces for 35CrMoV stålmuffen erbratkøling og højtemperaturhærdning.
Den angivne køleproces er850°C efterfulgt af oliekøling, efterfulgt af højtemperaturhærdning ved550°C × 4 timerDen resulterende hårdhed er specificeret vedHRC 28–32, samtidig med at den nødvendige kernestyrke opretholdes.
For arbejdsfladen,ion-nitreringkan anvendes. Den angivne overfladehårdhed er≥HV900, med en nitrideret lagdybde på0,3–0,5 mmIfølge de leverede data kan denne behandling øge slidstyrken med ca.fem gange.
Alternativt,laserslukningkan bruges til selektivt at forstærke kontaktfladen. Den specificerede hårdhed efter laserdæmpning erHRC 55–60, med kontrolleret deformation til<0,03 mm.
Præcisionsslibning og inspektion
Efter varmebehandling og overfladeforstærkning gennemgår stålmuffen præcisionsbearbejdning.CNC cylindrisk sliberbruges til præcisionsslibning med kontrolleret dimensionstolerance±0,005 mmog overfladeruhed afRa ≤0,4 μm.
Det indre hul bearbejdes yderligere ved honing, hvor rundheden kontrolleres for at≤0,005 mm.
Inspektion omfatterultralydstestningi henhold til den medfølgendeEN 10228-3standard, uden defekter større endΦ1 mmRestspænding kan også inspiceres ved hjælp afRøntgendiffraktionsmetode, med det specificerede trykspændingslag, der når≥0,2 mm.
Disse inspektionsprocedurer giver yderligere kontrol af intern materialekvalitet, bearbejdningsnøjagtighed og restspænding for den færdige stålmuffe.
Dedikeret hulboreudstyr
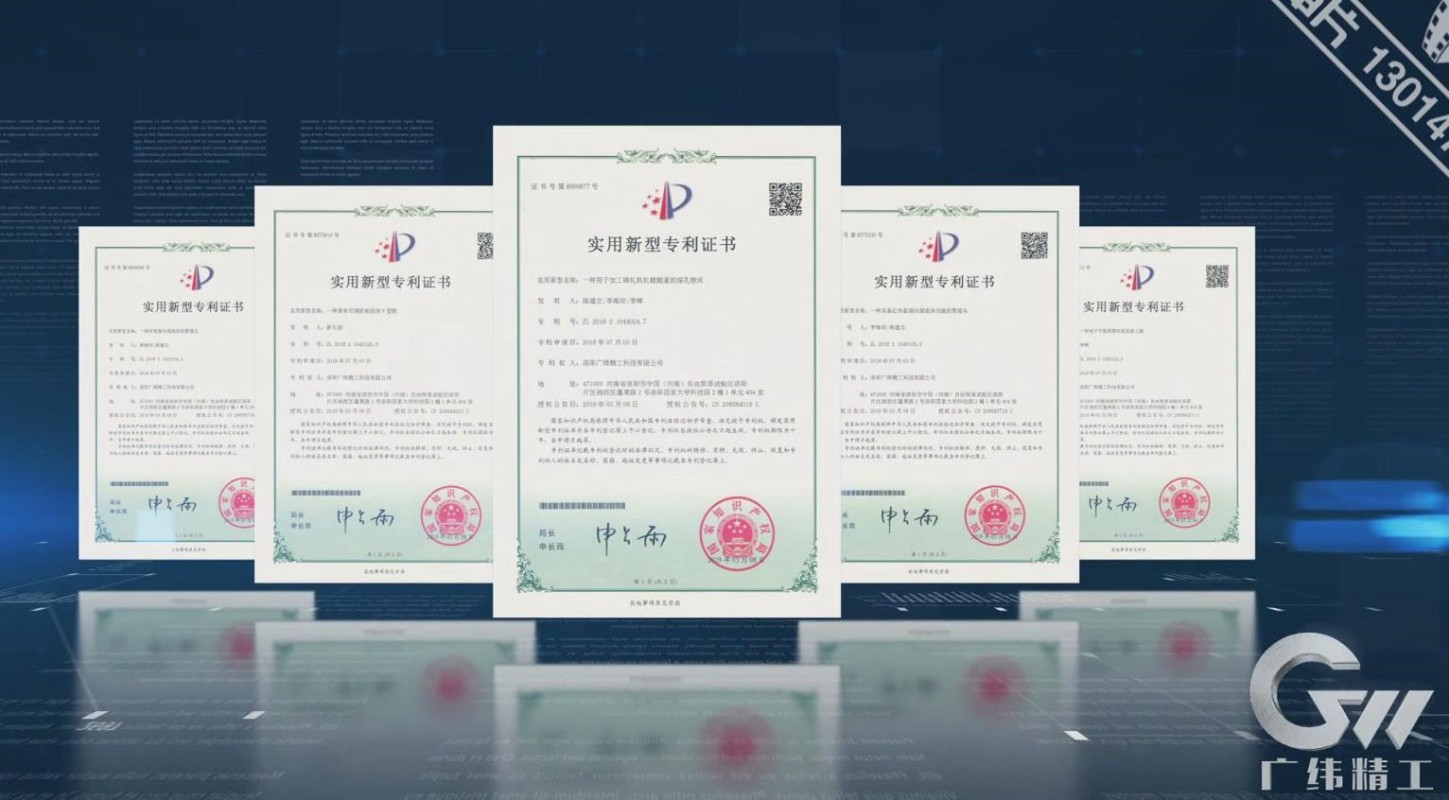
GW Precision Technology bruger enuafhængigt udviklet dedikeret hulboremaskinetil bearbejdning af stålmuffer. Udstyret er blevet forsket og udviklet af virksomheden og har opnået ennationalt patent.
Maskinen er designet med god stivhed, en returfastspændende bearbejdningsstruktur og høj bearbejdningsnøjagtighed. Gennem løbende forbedring af udstyr og fremstillingsprocessen har GW Precision Technology udviklet et integreret bearbejdningssystem til styring afkoncentricitet, cylindricitet, symmetri og dynamisk balanceaf 35CrMoV stålhylstre.
De specifikke dimensionstolerancer og krav til geometrisk nøjagtighed styres i henhold til kundens krav til stålbøsningen. Dette gør det muligt at tilpasse fremstillingsprocessen til forskellige koldvalseværkskonfigurationer og tekniske specifikationer.
Tilpasset koldvalseværksstålmuffe
De35CrMoV stålhylsterfremstilles i henhold til de tekniske krav fra kundens koldvalseværk. Dens specificerede størrelse erΦ502 × Φ560 × 1700 mm, med kontrollerede mekaniske egenskaber, bearbejdningsnøjagtighed, overfladeydelse og inspektionskrav.
Produktionsruten integrererESR-stålbareforberedelse, smedning i flere retninger, normalisering, grovbearbejdning, dybhulsboring, indvendig boring, bratkøling og anløbning, overfladeforstærkning, præcisionsslibning, honing og slutinspektion.
Denne integrerede proces har til formål at levere en skræddersyet stålmuffe med den nødvendige kombination af styrke, sejhed, slidstyrke, dimensionsnøjagtighed og geometrisk nøjagtighed til koldvalseværksapplikationer.