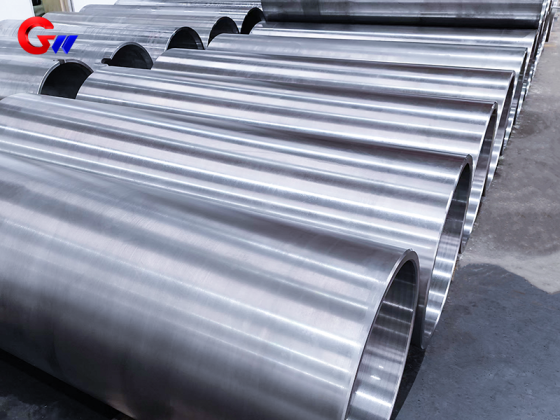
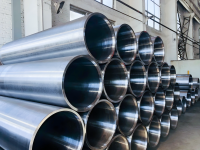
Tilpasset centrifugal støbning stålspole af kobberplade og stripmøllemaskine
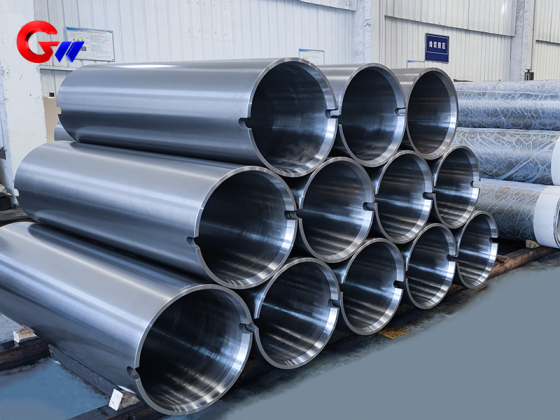
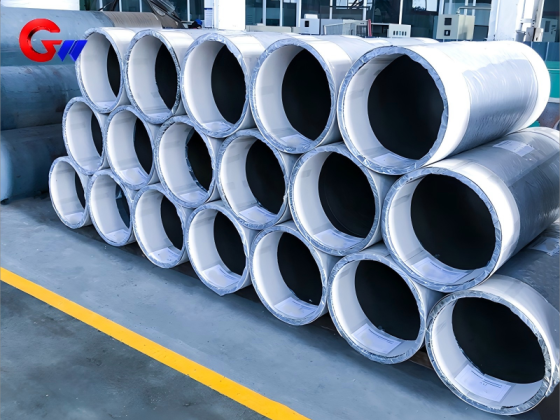
Tilpasset 35CrNiMo centrifugal støbt stålbøsning til kobberplade- og båndvalseværker er designet til krævende valsningsapplikationer, der kræver høj styrke, sejhed, hærdbarhed og udmattelsesmodstand. Det foreslåede materiale er 35CrNiMo med en repræsentativ specifikation på 685 × 605 × 700 mm. Centrifugalstøbning hjælper med at producere en tættere og mere ensartet struktur, samtidig med at det reducerer støbefejl såsom porer, slaggeindeslutninger, revner og sandhuller. Bøjningen kan bruges til rullelejesæder og transmissionsforbindende komponenter i kobberbåndvalseværker, herunder varmvalsningsforhold på ca. 300-500 °C. GW Precision anvender kontrolleret varmebehandling, mekanisk egenskabsprøvning og valgfri overfladeforstærkning i henhold til den ønskede applikation.
- GW Precision
- Kina, Luoyang
- Kontraktbestemmelse
- Årlig kapacitet for stålspolen er 4000 stykker
- Information
Tilpasset centrifugal støbning stålspole af kobberplade og stripmøllemaskine
Hvilket materiale skal bruges til støbning af stålspole? Et forslag Materialet er 35CrNiMo, og specifikationen er685*605*700.
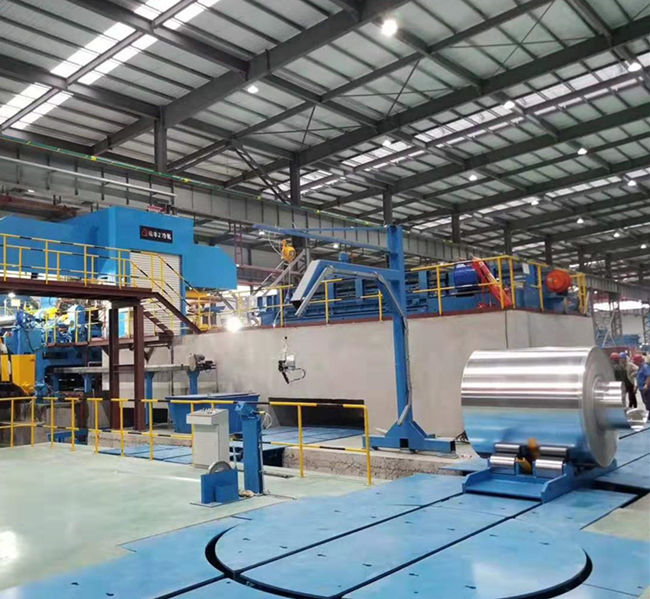
35CrNiMo er et højstyrkelegeret stål med fremragende omfattende mekaniske egenskaber (høj styrke, høj sejhed, god hærdbarhed og udmattelsesbestandighed). Støbestålspolen produceret ved centrifugalstøbning kan yderligere forbedre strukturens tæthed og ensartetheden af de mekaniske egenskaber.
Anvendelsesscenarie for tilpasset 35CrNiMo støbestålsmuffe til kobberbåndvalseværk
I kobberbåndvalseværker anvendes 35CrNiMo centrifugale støbte stålbøsninger primært til følgende nøgledele:
Rullelejesæde: For at understøtte rullen og bære rullekraften skal den modstå det høje tryk og den alternerende belastning under valsning af kobberbånd.
Transmissionsforbindende komponenter: transmission af drejningsmoment, kræver høj vridningsstyrke og slidstyrke.
Høj temperatur og højbelastningsmiljø: Under varmvalsning af kobberbånd skal muffen opretholde stabilitet ved 300-500 ℃ (afhængigt af varmebehandling og legeringsdesign).
Fordele:
Centrifugalstøbning eliminerer porer og slaggeindeslutninger, hvilket resulterer i en tættere struktur;
Den synergistiske NiCrMo-effekt af 35CrNiMo forbedrer lavtemperatursejhed og slagfasthed.
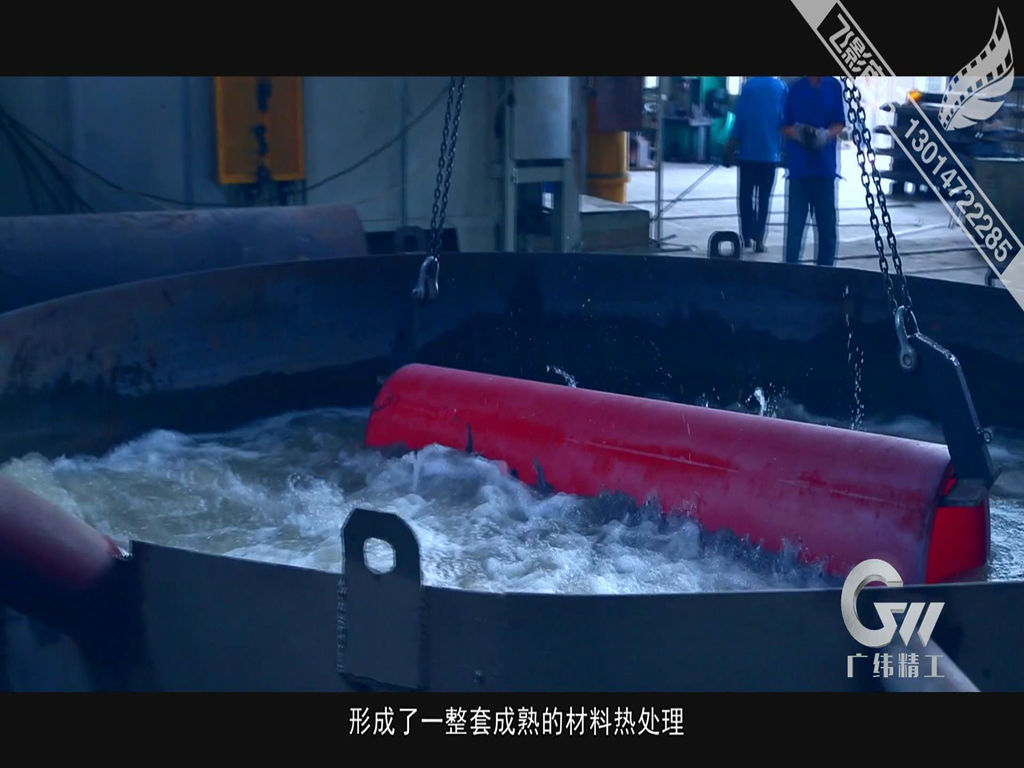
Varmebehandlingsproces for specialfremstillet 35CrNiMo centrifugal støbt stålmuffe til kobberbåndvalseværk
1. Indledende varmebehandling (justering af støbetilstanden)
Diffusionsglødning: Hold ved 1050-1100 ℃ i 10-12 timer for at eliminere dendritseparation, afkøl i ovnen til 600 ℃ og luftafkøling derefter.
Normalisering: Luftkøling ved 880-900 ℃ for at forfine kornstørrelsen og forberede efterfølgende bratkøling.
2. Endelig varmebehandling (hærdning og anløbning)
Hærdning: Oliehærdning ved 850~870 ℃ (vandhærdning + oliekøling dobbeltmediumhærdning kræves for tykkelser>100 mm), hvilket sikrer fuld sektionshærdning.
Anløbning: Anløbning ved 560~600 ℃ i 3~4 timer for at opnå anløben martensit, med en hårdhed kontrolleret ved HRC 28~32.
3. Overfladeforstærkning (valgfrit)
Induktionshærdning: Højfrekvent bratkøling af kontaktfladen til HRC 50-55, med en dybde på 2-3 mm.
Karburering: Udfør dyb karburering (1,0-1,5 mm) på dele, der kræver ekstremt høj slidstyrke.
GW Precision anvender avanceret smeltnings- og støbeteknologi, hvor udstyret inspiceres nøjagtigt for at sikre den kemiske sammensætning afcentrifugal støbning af stålhylster Materialet er i mellemtiden pålideligt og præcist har de samme karakteristika.
Centrifugalstøbning garanterer den indre og ydre overflade afstøbestål Ærmen er fri for defekter såsom revner, slaggeindhold, porer og sandhuller.
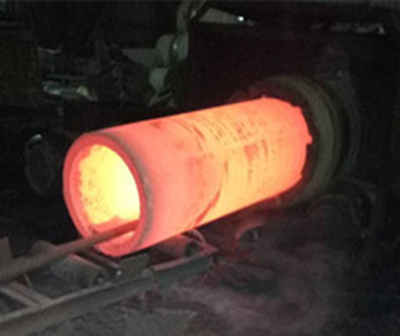
Varmebehandling af GW præcisionscentrifugalstøbningsstålmuffe:
Vi udfører varmebehandling udelukkende for støbte stålbøsninger, der har specifikke krav til mekaniske egenskaber, og i den tilsvarende testning af de mekaniske egenskaber sørger vi for, at hver GW har præcision. støbt stålhylster produkt for at opnå den bedste stand og kundernes gode resultater.